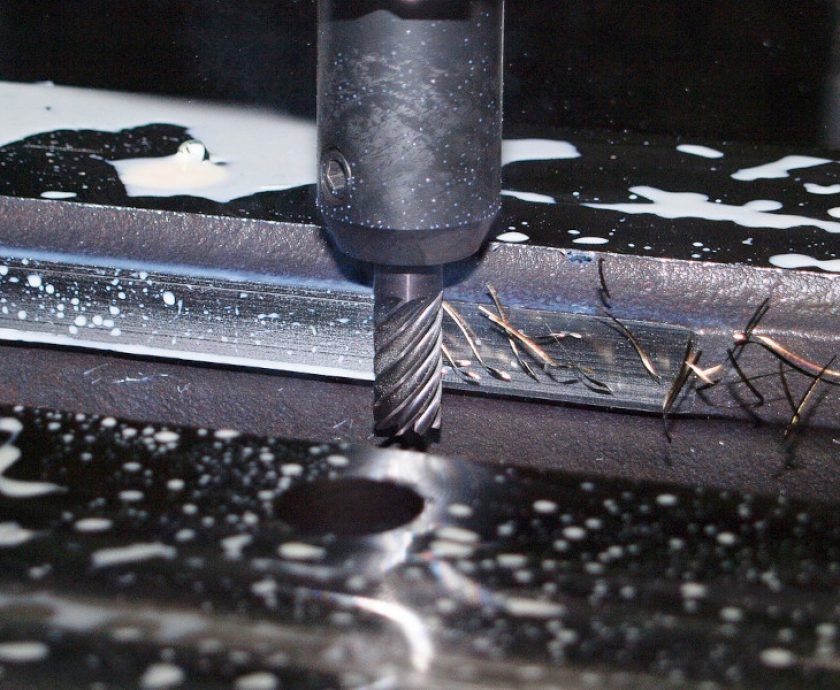
Frezowanie 5-osiowe otworzyło przed przemysłem nowe możliwości w zakresie wykonywania skomplikowanych detali, których realizacja na klasycznych obrabiarkach wymagałaby wielu zamocowań i dodatkowych operacji. Nie oznacza to jednak, że technologia ta jest pozbawiona ograniczeń. W praktyce na efekt końcowy wpływają nie tylko możliwości samej maszyny, ale również geometria detalu, dobór narzędzi, sposób mocowania, oprogramowanie CAM czy doświadczenie operatora. Jakie są ograniczenia frezowania pięcioosiowego i kiedy trzeba uwzględnić je już na etapie projektowania procesu?
Spis treści
- Na czym polega frezowanie pięcioosiowe?
- Koszt maszyny i przygotowania produkcji
- Ograniczenia geometryczne i przestrzeń robocza
- Narzędzia, mocowanie i ryzyko kolizji w przypadku frezowania pięcioosiowego
- Znaczenie oprogramowania CAM i operatora
- Czy ograniczenia przekreślają zalety technologii?
- Podsumowanie
Na czym polega frezowanie pięcioosiowe?
W klasycznej obróbce 3-osiowej narzędzie porusza się w trzech kierunkach liniowych – X, Y i Z. W maszynie pięcioosiowej dochodzą dwie osie obrotowe, dzięki czemu możliwa jest jednoczesna zmiana orientacji narzędzia względem obrabianego przedmiotu. Pozwala to obrabiać wiele powierzchni bez konieczności wielokrotnego przekładania detalu. RL CNC wskazuje, że właśnie możliwość pracy w pięciu osiach jednocześnie odróżnia obróbkę symultaniczną od technologii 3+2.
Rozwiązanie, jakim jest obróbka CNC 5-osiowa, szczególnie dobrze sprawdza się przy detalach o złożonej geometrii, powierzchniach pochylonych, formach, łopatkach czy elementach wymagających zachowania odpowiedniej orientacji narzędzia.
Koszt maszyny i przygotowania produkcji
Jednym z najbardziej oczywistych ograniczeń jest koszt. Zaawansowana obrabiarka pięcioosiowa jest bardziej skomplikowana konstrukcyjnie niż standardowa frezarka 3-osiowa. Wyższa cena urządzenia to jednak dopiero część całkowitego kosztu wdrożenia technologii. Potrzebne są również odpowiednie narzędzia, system mocowania, oprogramowanie CAM oraz personel potrafiący prawidłowo przygotować i nadzorować proces.
Koszt przygotowania programu może być wyższy niż w przypadku prostych operacji 3-osiowych. Ścieżka narzędzia musi uwzględniać jednocześnie ruch liniowy i obrotowy, a także zachowanie odpowiedniego kąta pracy freza. Przy skomplikowanych detalach samo wygenerowanie programu może wymagać wielu symulacji i optymalizacji.
Dlatego frezowanie 5-osiowe nie zawsze będzie ekonomicznie uzasadnione. Jeżeli detal ma prostą geometrię i można go wykonać szybko na obrabiarce 3-osiowej, zastosowanie bardziej zaawansowanej technologii może nie przynieść proporcjonalnych korzyści.
Ograniczenia geometryczne i przestrzeń robocza
Pięć osi nie oznacza możliwości wykonania absolutnie każdego kształtu. Każda obrabiarka ma określoną przestrzeń roboczą, zakres obrotu poszczególnych osi oraz maksymalne gabaryty i masę detalu. Znaczenie ma również konstrukcja konkretnej maszyny – inaczej zachowuje się urządzenie ze stołem uchylnym, a inaczej konstrukcja z głowicą obrotową.
Ograniczeniem może być także głębokość wąskich gniazd lub dostęp do powierzchni znajdujących się wewnątrz detalu. Nawet jeśli teoretycznie możliwe jest ustawienie narzędzia pod odpowiednim kątem, jego oprawka lub korpus mogą kolidować z obrabianym elementem.
Z tego względu już na etapie planowania procesu należy sprawdzić, czy geometria części odpowiada możliwościom konkretnej obrabiarki. W przypadku dużych komponentów istotne stają się także gabaryty stołu, zakres osi oraz sposób zamocowania.
Narzędzia, mocowanie i ryzyko kolizji w przypadku frezowania pięcioosiowego
Im bardziej skomplikowana jest trajektoria, tym większe znaczenie ma właściwy dobór narzędzia. W pięcioosiowej obróbce często wykorzystuje się możliwość zmiany kąta ustawienia freza, aby poprawić dostęp do powierzchni i jakość jej wykończenia. Nie rozwiązuje to jednak wszystkich problemów.
Jednym z istotnych zagrożeń są kolizje. Podczas ruchu jednocześnie zmieniać mogą się położenie oraz orientacja narzędzia. Trzeba więc kontrolować nie tylko kontakt ostrza z materiałem, ale również oprawkę, głowicę, elementy mocujące i samą konstrukcję obrabiarki.
Znaczenie ma również sztywność zamocowania. Nawet najbardziej zaawansowana maszyna nie zagwarantuje odpowiedniej dokładności, jeżeli detal będzie niewłaściwie podparty lub zamocowany. W praktyce parametry procesu należy dobierać z uwzględnieniem materiału, narzędzia, mocowania i wymaganej dokładności. To właśnie te czynniki wpływają na stabilność procesu frezowania CNC.
Znaczenie oprogramowania CAM i operatora
W przypadku pięciu osi duża część odpowiedzialności za powodzenie procesu spoczywa na programowaniu. Sam model CAD nie wystarczy – trzeba przygotować bezpieczną i efektywną ścieżkę narzędzia, uwzględniającą ograniczenia kinematyczne maszyny.
Oprogramowanie CAM pozwala symulować ruchy i wykrywać potencjalne kolizje jeszcze przed rozpoczęciem obróbki. Nie eliminuje jednak potrzeby kontroli programu przez doświadczonego technologa. Błędnie przyjęta orientacja narzędzia, nieprawidłowy parametr czy zbyt agresywna zmiana kierunku mogą prowadzić do pogorszenia jakości powierzchni, zwiększenia zużycia narzędzia, a w skrajnym przypadku nawet uszkodzenia obrabiarki.
To jeden z powodów, dla których frezowanie pięcioosiowe wymaga nie tylko odpowiedniego parku maszynowego, lecz także wiedzy z zakresu programowania i technologii obróbki.
Czy ograniczenia przekreślają zalety technologii?
Zdecydowanie nie. Ograniczenia frezowania pięcioosiowego wynikają przede wszystkim ze złożoności samego procesu. W zamian otrzymuje się jednak możliwość realizacji detali, które przy wykorzystaniu tradycyjnych metod byłyby znacznie trudniejsze, bardziej czasochłonne lub wymagałyby dodatkowych zamocowań.
Do najważniejszych korzyści należą:
- ograniczenie liczby zamocowań detalu,
- lepszy dostęp do wielu powierzchni,
- możliwość wykonywania skomplikowanych geometrii,
- krótszy czas realizacji wybranych operacji,
- ograniczenie błędów wynikających z ponownego ustawiania elementu,
- możliwość uzyskania wysokiej jakości powierzchni.
RL CNC wykorzystuje obróbkę pięcioosiową między innymi do realizacji skomplikowanych elementów, korzystając przy tym z nowoczesnego oprogramowania CAM i doświadczenia operatorów.
Warto więc patrzeć na tę technologię nie przez pryzmat samej liczby osi, ale całego procesu. Dobrze zaplanowana obróbka CNC pozwala dobrać metodę odpowiednią do geometrii, materiału, wymaganej dokładności i wielkości serii.
Podsumowanie
Frezowanie pięcioosiowe nie jest rozwiązaniem uniwersalnym dla każdego detalu. Ograniczenia dotyczą między innymi kosztów, przestrzeni roboczej, geometrii części, dostępu narzędzia, mocowania oraz przygotowania programu CAM. Nie zmienia to faktu, że przy odpowiednio dobranych zadaniach pięcioosiowa obróbka znacząco zwiększa możliwości produkcyjne.
Kluczowe jest doświadczenie wykonawcy, właściwy dobór maszyny i narzędzi oraz analiza detalu jeszcze przed rozpoczęciem produkcji. Dzięki temu zalety takiej obróbki metalu mogą w praktyce zdecydowanie przewyższyć jej ograniczenia, szczególnie w przypadku wymagających komponentów i skomplikowanych powierzchni.